
Die eine Stückliste gibt es nicht
In nahezu jedem produzierenden Unternehmen existiert die Stückliste mehrfach: als Strukturbaum im MCAD, als Konstruktionsstückliste im PDM/PLM, als Fertigungsstückliste im ERP und als Ersatzteilkatalog im Service. Das Problem ist nicht die Existenz mehrerer Sichten. Sie sind fachlich zwingend, weil Konstruktion, Arbeitsvorbereitung und Service unterschiedliche Fragen an dasselbe Produkt stellen. Problematisch ist jedoch ihre unkontrollierte Entkopplung. Sie zeigt sich in Excel-Brücken zwischen PLM und ERP, manueller Nacherfassung in der Arbeitsvorbereitung (AV), Änderungen, die in der Fertigungsstruktur nie ankommen, und Ersatzteillisten, die den Serienstand von vor drei Revisionen beschreiben.
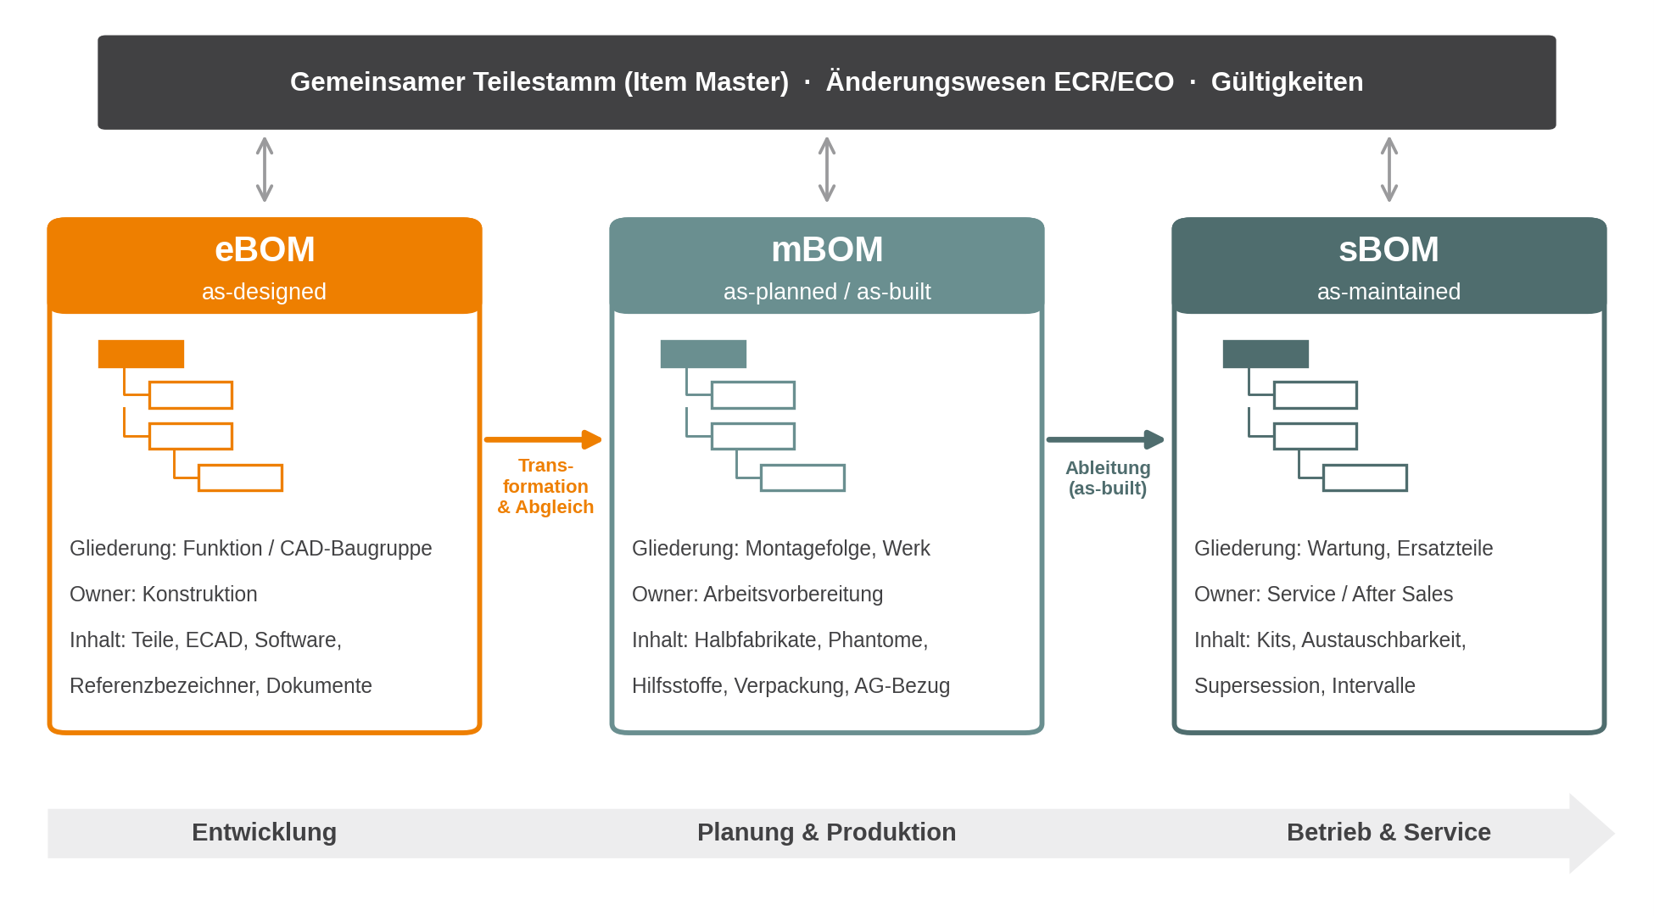
Die eBOM beschreibt die Konstruktion, die mBOM die Fertigung und die sBOM den Service. Dafür setzen moderne PLM-Architekturen auf einen xBOM-Ansatz mit einem gemeinsamen, revisionsgeführten Teilestamm, mehreren zweckgebundenen Strukturen darauf und expliziten, versionierten Beziehungen zwischen diesen Strukturen. Abbildung 1 zeigt das Prinzip.
Die eBOM: Produktstruktur as-designed
Die Engineering Bill of Materials, kurz eBOM, beschreibt das Produkt so, wie es konstruiert wurde. Gegliedert ist sie funktional bzw. nach den Baugruppen der Konstruktion – und damit in aller Regel nach der Logik des MCAD-Modells. Ergänzt wird sie um ECAD-Stücklisten, Software- und Firmwarestände sowie Positionen, die im 3D-Modell nicht oder nur vereinfacht vorkommen. In einem modernen PLM-System zeichnet sich eine belastbare eBOM durch folgende Merkmale aus:
- Trennung von Teil und Verwendung: Der Teilestamm (Item/Part, revisionsgeführt) ist vom Strukturknoten (Usage bzw. Occurrence) getrennt. Menge, Einheit, Positionsnummer und Referenzbezeichner sind Attribute der Beziehung, nicht des Teils. Erst diese Trennung ermöglicht später einen occurrence-genauen Abgleich mit der mBOM.
- Kontrollierte CAD-Kopplung: Nicht jede CAD-Komponente ist stücklistenrelevant. Hüllkörper, Skelettmodelle, Referenzgeometrie oder Montagehilfen gehören nicht in die Stückliste. Umgekehrt fehlen im CAD Positionen wie Klebstoffe, Öle oder Etiketten. Die Steuerung gehört in die CAD-Integration (Attribut »stücklistenrelevant«, BOM-Typ), nicht in eine nachgelagerte Filterlogik im ERP.
- Eindeutige Revisionslogik: Die Form-Fit-Function-Regel entscheidet: Bricht eine Änderung die Austauschbarkeit, entsteht eine neue Teilenummer, andernfalls eine neue Revision. mBOM und sBOM bauen unmittelbar auf dieser Regel auf – Unschärfen hier pflanzen sich in Disposition und Ersatzteilwesen fort.
- Gültigkeiten und Varianten: Datums-, Seriennummern- oder Losgültigkeiten (Effectivity) sowie regelbasierte 150-%-Strukturen, die über Konfigurationsregeln in eine 100-%-Stückliste aufgelöst werden.
- Reifegrad und Änderungswesen: Statusmodell (in Arbeit, in Prüfung, freigegeben) und geregelte Prozesse für ECR/ECO. Der Verwendungsnachweis über alle Strukturen ist die Grundlage jeder Impact-Analyse.
- Mechatronische Vollständigkeit: Leiterplattenbaugruppen und Software werden als eigene Items geführt, damit Hardware-Revision und Firmware-Stand gemeinsam konfiguriert und freigegeben werden können.
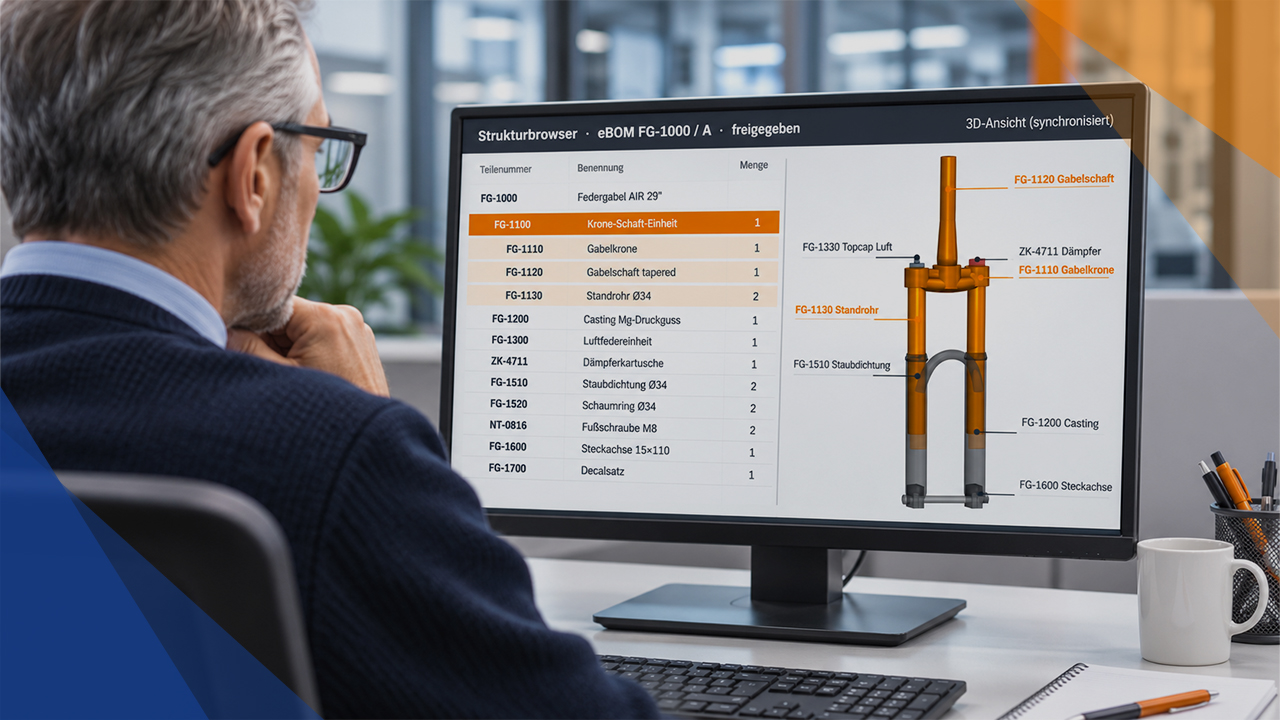
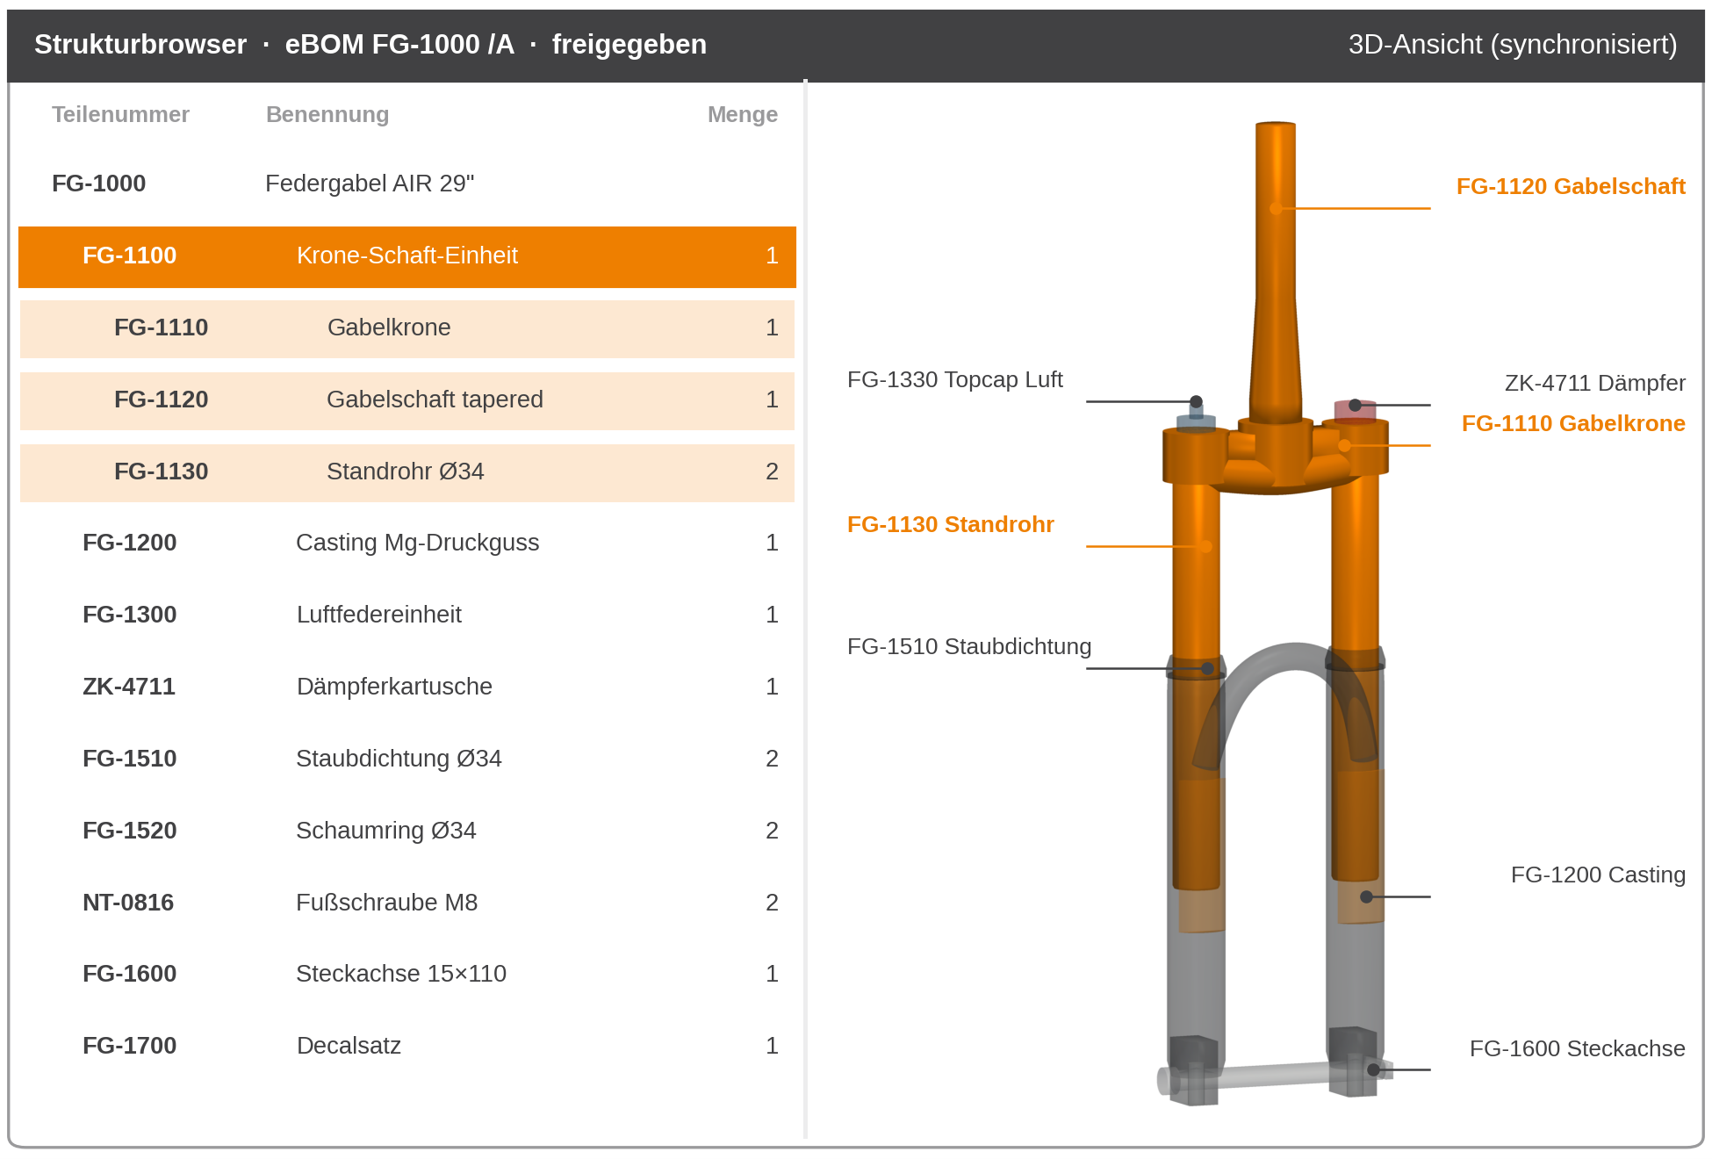
Hinzu kommt die strukturgekoppelte Visualisierung. Strukturbrowser und 3D-Viewer arbeiten auf derselben Produktstruktur. Dabei hebt die Auswahl eines Knotens die zugehörige Geometrie hervor und umgekehrt. Dies geschieht auf Basis leichtgewichtiger Neutralformate wie JT oder STEP AP242, sodass das native CAD-System nicht benötigt wird. Abbildung 2 zeigt dies am Beispiel der Federgabel, die im weiteren Verlauf transformiert wird.
eBOM, mBOM und sBOM im Vergleich
Die drei Sichten referenzieren dieselben Teile, verfolgen aber unterschiedliche Ziele. Die mBOM (Manufacturing Bill of Materials) ist deshalb keine Kopie der eBOM, sondern eine Restrukturierung: Strukturen werden aufgelöst, Positionen umgehängt, fertigungsspezifische Positionen ergänzt. Die sBOM wiederum gruppiert nach Instandhaltungslogik und bezieht sich auf den tatsächlich ausgelieferten Stand des einzelnen Serienprodukts.
| Kriterium | eBOM | mBOM | sBOM |
|---|---|---|---|
| Leitfrage | Was wird entwickelt? | Wie und wo wird gebaut? | Wie wird betrieben und instand gehalten? |
| Gliederung | Funktion, CAD-Baugruppen | Montagefolge, Fertigungsstufen, Werk | Wartungspakete, Ersatzteile, Kits |
| Zustand | as-designed | as-planned / as-built | as-maintained |
| Verantwortung | Konstruktion | Arbeitsvorbereitung | Service / After Sales |
| Typische Zusatzinhalte | Referenzbezeichner, Software, Dokumente | Halbfabrikate, Phantome, Hilfsstoffe, Verpackung, AG-Zuordnung | Kits, Austauschbarkeit, Supersession, Intervalle |
| Varianten / Gültigkeit | 150 % mit Regeln, Effectivity | Halbfabrikate, Phantome, Hilfsstoffe, Verpackung, AG-Zuordnung | seriennummernbezogen |
| Führendes System | PLM | PLM (MPM) oder ERP | PLM/SLM oder ERP-Service |
Tab. 1: Abgrenzung der drei Stücklistensichten
Praxisbeispiel: Transformation einer Federgabel
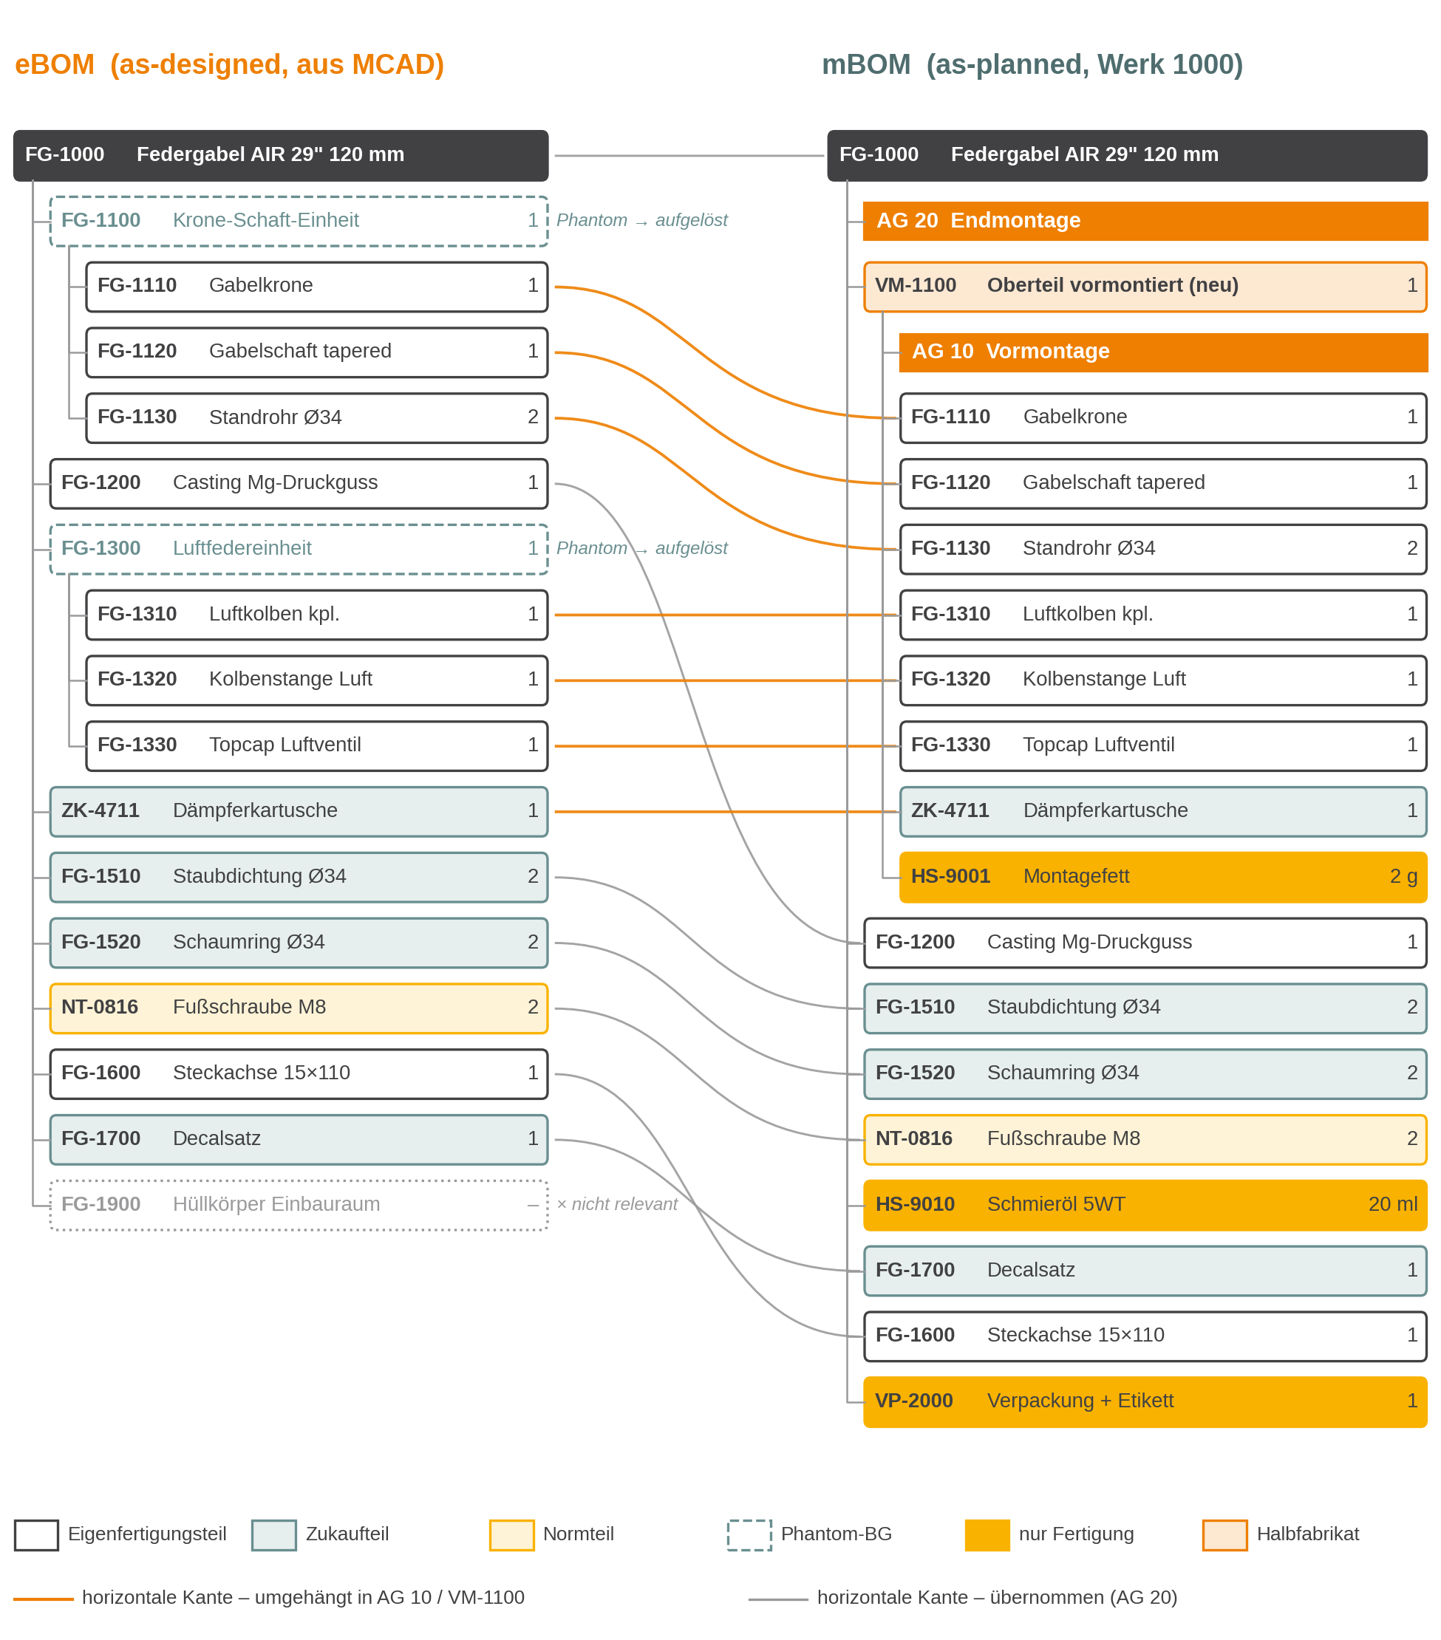
Als Beispiel dient eine vereinfachte Luftfedergabel (29″, 120 mm Federweg). Die eBOM stammt aus dem MCAD und folgt der konstruktiven Gliederung. Dabei sind die Krone-Schaft-Einheit (CSU) und die Luftfedereinheit als Unterbaugruppen modelliert, während Dämpferkartusche, Dichtungen und Normteile direkt unter dem Erzeugnis hängen. Ein Hüllkörper für den Einbauraum dient dagegen nur der Kollisionsprüfung.
Ziel ist eine mBOM für Werk 1000 mit zwei Arbeitsgängen. In AG 10 (Vormontage) werden Gabelschaft und Standrohre in die Krone eingepresst, die Luftfedereinheit in das linke und die Dämpferkartusche in das rechte Standrohr eingesetzt. Anschließend werden die Topcaps mit Drehmoment angezogen und die Dichtheit der Luftkammer geprüft.
In AG 20 (Endmontage) werden Staubdichtungen und Schaumringe in das Casting eingesetzt und getränkt. Danach wird das Casting auf die Standrohre geschoben, die Fußschrauben werden angezogen und das Schmieröl eingefüllt. Es folgen die Funktionsprüfung, das Anbringen der Decals, das Beilegen der Steckachse und die Verpackung.
Transformationsschritte im Detail
Die Abbildung 3 zeigt, dass kaum eine Position strukturell an ihrem Platz bleibt. Die Operationen lassen sich auf wenige, klar definierte Muster zurückführen:
| eBOM | Operation | mBOM-Ziel | Begründung |
|---|---|---|---|
| FG-1100, FG-1300 | Phantom auflösen | Komponenten in VM-1100 | Konstruktive Gruppierung ohne eigene Fertigungsstufe; Einpressen erfolgt erst in AG 10 |
| – | Fertigungsstufe anlegen | VM-1100 Oberteil vormontiert | Prüf- und Entkopplungspunkt zwischen AG 10 und AG 20, eigener Arbeitsplan |
| FG-1110 bis 1330, ZK-4711 | umhängen | VM-1100 / AG 10 | Verbrauchsort ist die Vormontage |
| FG-1200, -1510, -1520, NT-0816, FG-1600, -1700 | übernehmen | VM-1100 / AG 10 | Verbrauchsort ist die Endmontage |
| FG-1900 | ausfiltern | – | nicht stücklistenrelevant (CAD-only) |
| – | ergänzen | HS-9001, HS-9010, VP-2000 | Hilfsstoffe und Verpackung, rein fertigungsrelevant |
Tab. 2: Transformationsoperationen eBOM nach mBOM am Beispiel Federgabel
Ob VM-1100 als eigenständiges Halbfabrikat mit Materialnummer oder als Montagestufe ohne Lagerung geführt wird, ist eine Planungsentscheidung. Ein Halbfabrikat lohnt sich insbesondere dann, wenn Lagerung, Prüfung mit Rückmeldung, Fremdvergabe oder Taktentkopplung es erfordern. Andernfalls genügt eine einstufige mBOM, deren Komponenten direkt den Arbeitsgängen 10 und 20 zugeordnet werden (Komponentenzuordnung im Arbeitsplan). Jede zusätzliche Stufe kostet Buchungen und Pflegeaufwand und muss sich deshalb fachlich begründen lassen.
Transformation im PLM: die horizontale Stücklistenkante
Bei einem PLM-zentrierten Ansatz erfolgt die Transformation nicht als Export mit anschließender Nacharbeit im ERP, sondern als eigene Systemfunktion. In einem Side-by-side-Editor wird die mBOM aus der freigegebenen eBOM erzeugt. Wiederkehrende Muster wie das Auflösen von Phantomen, das Filtern von CAD-only-Positionen, das Anlegen von Fertigungsstufen nach Vorlage und die Zuordnung von Komponenten zu Arbeitsgängen lassen sich regelbasiert abbilden. Umhängungen und Ergänzungen erfolgen interaktiv per Drag-and-drop. Nach demselben Prinzip leitet das System die sBOM aus der eBOM ab.
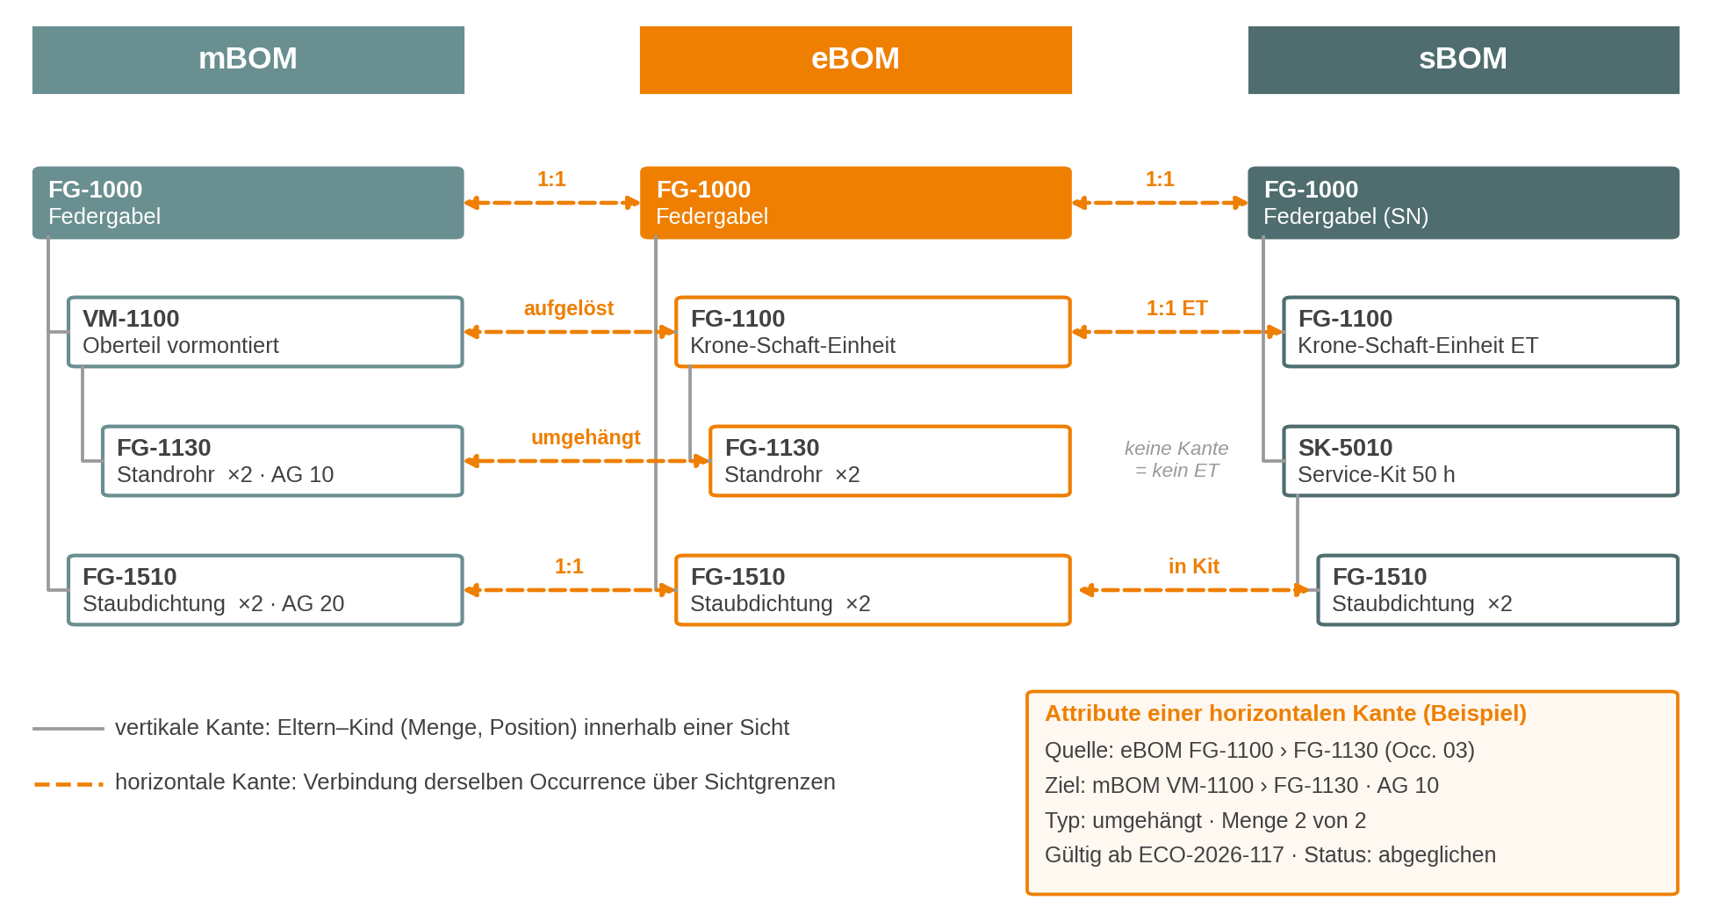
Zusammengehalten werden die Sichten durch horizontale Stücklistenkanten. Vertikale Kanten bilden innerhalb einer Sicht die Eltern-Kind-Beziehung ab, also Baugruppe zu Komponente mit Menge und Position. Horizontale Kanten verbinden dagegen Knoten gleicher fachlicher Identität über Sichtgrenzen hinweg. Sie verknüpfen die eBOM-Occurrence mit der mBOM-Position, in der sie verbraucht wird, und mit der sBOM-Position, unter der sie als Ersatzteil oder Kitbestandteil geführt wird.
Die Kante ist selbst ein Datenobjekt. Zu ihren Attributen zählen der Abbildungstyp (1:1, aufgelöst, umgehängt, aufgeteilt, zusammengefasst), die verbrauchte Menge, die Gültigkeit und der Abgleichstatus. Auch eine fehlende Kante ist eine Aussage, etwa dass ein Standrohr nicht einzeln als Ersatzteil geführt wird.
Konsistenz sichern: Abgleich statt Kopie
Auf den horizontalen Kanten setzt der Abgleich auf (BOM Reconciliation). Dafür gilt eine klare Regel. Jede freigegebene eBOM-Occurrence muss in der mBOM genau einmal verbraucht oder explizit ausgeschlossen sein. Deshalb erfolgt der Abgleich über die Kanten auf Occurrence-Ebene und nicht allein über Teilenummern. Andernfalls bleiben Gleichteile, die in mehreren Baugruppen verbaut sind, oder Mengenaufteilungen (FG-1130 mit Menge 2) unsichtbar. Das System klassifiziert jede Position als vollständig verbraucht, unterdeckt, überdeckt oder ohne eBOM-Bezug. Letzteres ist für HS- und VP-Positionen erwartet und wird entsprechend gekennzeichnet.
Seine eigentliche Stärke zeigt dieser Ansatz im Änderungsfall. Ersetzt die Konstruktion per ECO die Staubdichtung FG-1510 durch die nicht austauschbare FG-1511, markiert das PLM die betroffene mBOM-Position in AG 20 sowie das Service-Kit SK-5010 als abweichend. Die AV entscheidet über die Einsatzgültigkeit, etwa Abverbrauch des Restbestands oder Umstellung ab Seriennummer. Der Service ergänzt die Supersession-Beziehung. Die Änderung läuft dabei entlang der horizontalen Kanten – ohne sie bleibt nur der manuelle Strukturvergleich.
Passend zum Thema: Produktänderungen sicher steuern
Änderungen an der Konstruktion wirken sich bis in Fertigung und Service aus. Erfahren Sie im Webcast, wie Sie Versionsstände, Freigaben und die Umsetzung durchgängig steuern.
Die sBOM: Servicesicht auf das Produkt
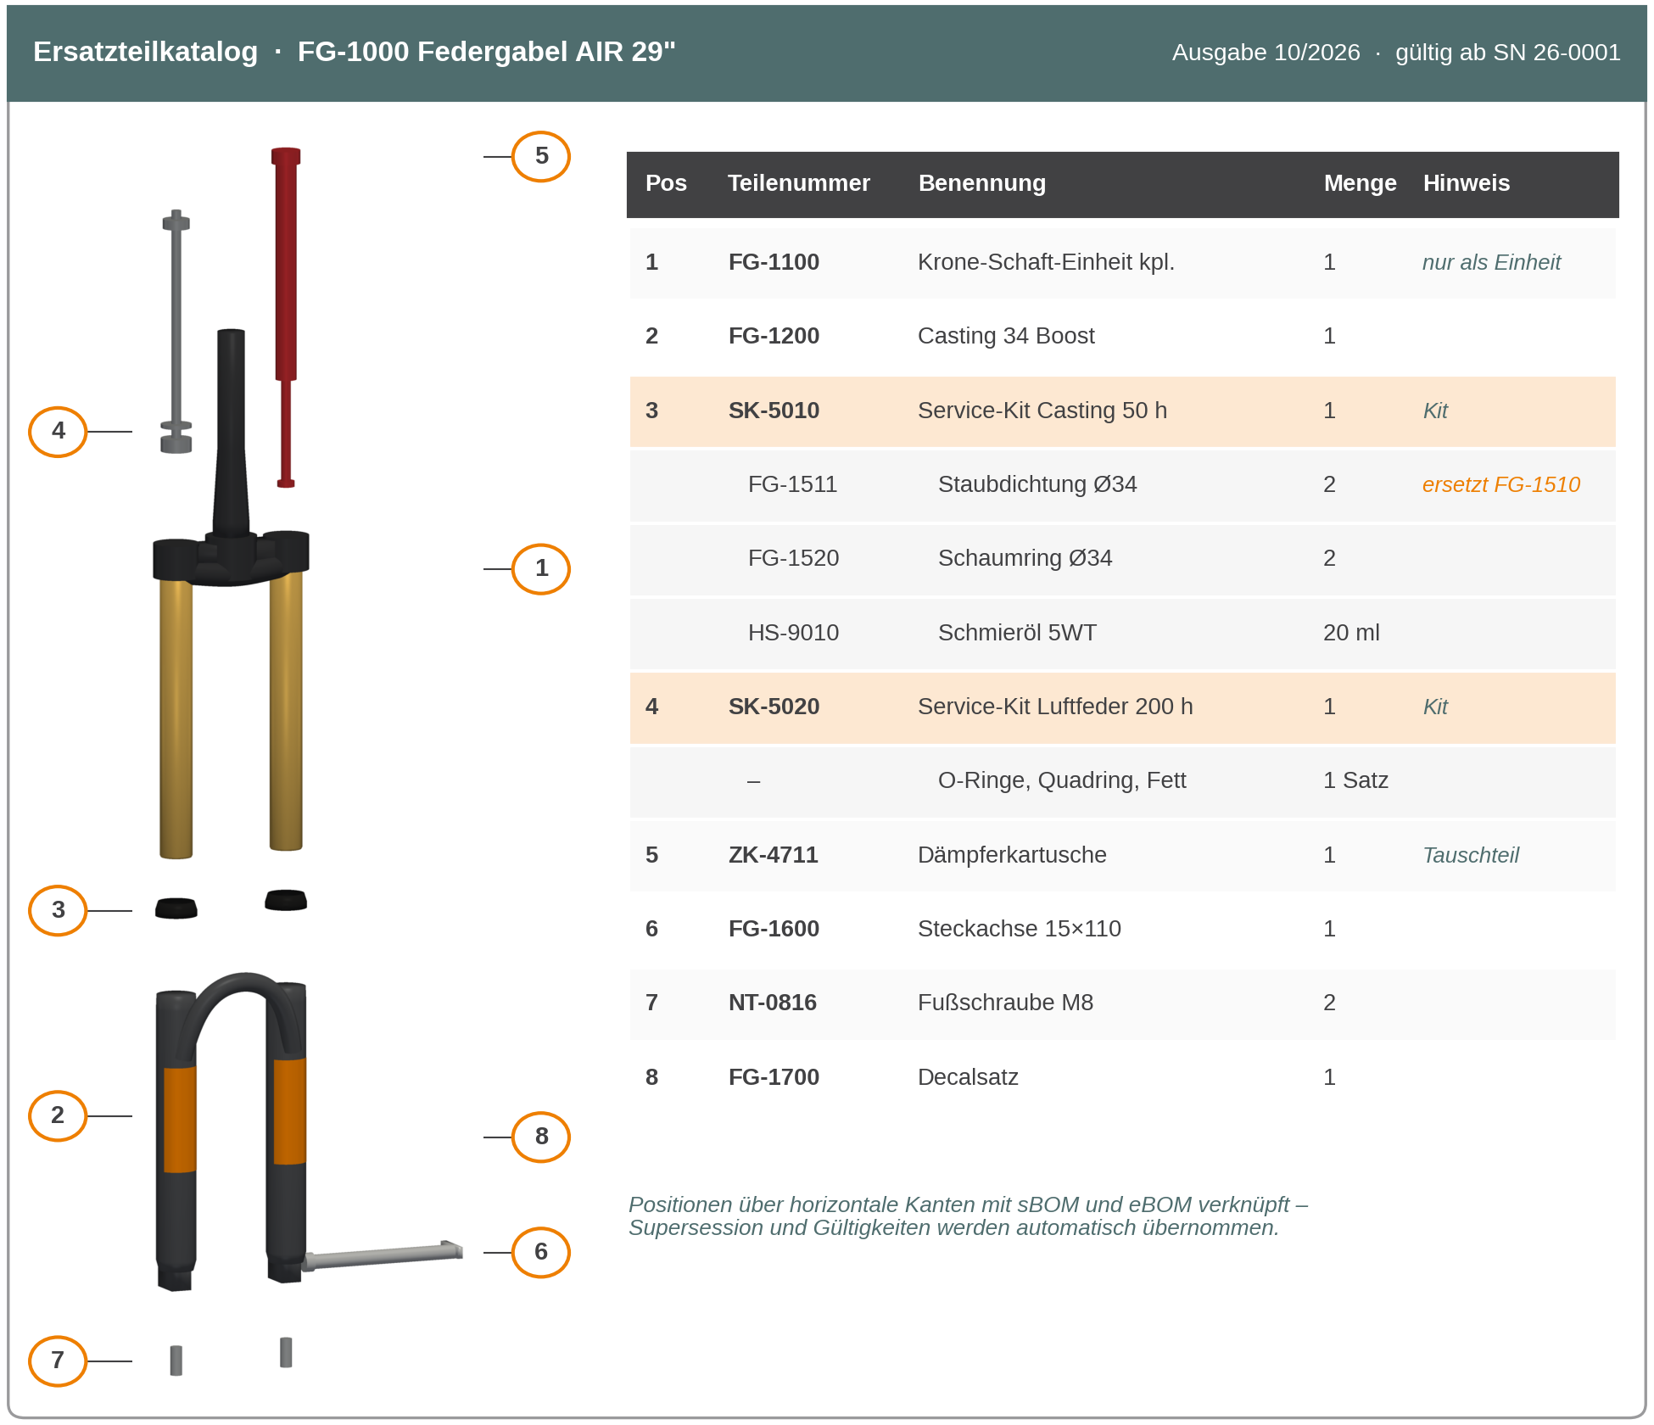
Die Service Bill of Materials (sBOM) beantwortet die Frage, was am Produkt im Feld getauscht, gewartet und bestellt werden kann. Sie gliedert nach Wartungspaketen und Ersatzteilen und bezieht sich auf den tatsächlich ausgelieferten Stand des einzelnen Serienprodukts (as-built), den sie über den Lebenszyklus fortschreibt (as-maintained). Bemerkenswert ist die Krone-Schaft-Einheit FG-1100 im Beispiel. Obwohl sie in der mBOM als Phantom aufgelöst wurde, wird sie in der sBOM wieder als eigenständiges Ersatzteil sichtbar, weil Krone, Schaft und Standrohre wegen der Pressverbände einzeln nicht servicefähig sind. Daraus folgt für die Konstruktion, dass die Ersatzteilfähigkeit bereits bei der Strukturierung der eBOM berücksichtigt werden muss.
Aus der sBOM lässt sich in einer entsprechend integrierten PLM-Lösung der Ersatzteilkatalog erzeugen. Die Explosionsdarstellung entsteht aus dem 3D-Modell der eBOM, Positionsnummern und Kitinhalte kommen aus der sBOM. Sind beide über horizontale Kanten verbunden, kann eine Supersession wie FG-1510 auf FG-1511 automatisch im Katalog erscheinen, ohne separate Pflege in einem Redaktionssystem. Damit bildet die sBOM eine wichtige Grundlage für ein digitales Ersatzteilmanagement.
Architekturfrage: Wo lebt die mBOM?
In der Praxis haben sich zwei Muster etabliert. Beim PLM-zentrierten Ansatz werden mBOM und Bill of Process im PLM gepflegt. Die großen Systemanbieter bieten hierfür eigene MPM-Module. Das ERP erhält die freigegebene mBOM inklusive Arbeitsplan und Komponentenzuordnung. Dagegen übergibt das PLM beim ERP-zentrierten Ansatz die freigegebene eBOM, während die Transformation im ERP erfolgt. Die Entscheidung hängt dabei von der Zahl der Werke und ihren Fertigungsunterschieden, der Änderungsfrequenz, den Anforderungen an Rückverfolgbarkeit sowie der Frage ab, wo die Kompetenz der Arbeitsvorbereitung organisatorisch angesiedelt ist. Unabhängig vom Muster gilt, dass ohne persistente horizontale Kanten zwischen eBOM-Occurrence und mBOM- bzw. sBOM-Position eine automatisierte Delta-Propagation nicht möglich ist. Liegt die mBOM im ERP, müssen diese Kanten deshalb über die Integration mitgeführt werden.
Empfehlungen für die Praxis
- Teilestamm vor Struktur: einheitliche Teilenummernlogik und eine dokumentierte FFF-Regel als Fundament aller Sichten.
- Stücklistenrelevanz an der Quelle steuern: im CAD bzw. in der CAD-Integration, nicht durch Filter im ERP.
- mBOM als eigenständiges, verlinktes Objekt: keine Kopie der eBOM, sondern eine eigene Struktur, die über horizontale Kanten auf Occurrence-Ebene mit der eBOM verbunden ist..
- Abgleich automatisieren: Prüfregeln für Unter- und Überdeckung als Freigabekriterium der mBOM.
- Fertigungsstufen sparsam einsetzen: Halbfabrikate nur bei Lager-, Prüf-, Fremdvergabe- oder Rückmeldebedarf, sonst Phantom oder Komponentenzuordnung.
- Änderungswesen über alle Sichten: ECO mit Impact-Analyse auf mBOM und sBOM sowie abgestimmten Gültigkeiten.
- sBOM früh mitdenken: Ersatzteil- und Kitfähigkeit als Konstruktionsanforderung formulieren, Katalog aus sBOM und dem 3D-Modell generieren.
Die eBOM beschreibt das Produkt. Die mBOM beschreibt seinen Weg durch die Fabrik. Die sBOM beschreibt sein Leben im Feld. Alle drei gehören verbunden – nicht kopiert.
Bildquelle: N+P